Artykuł sponsorowany
Co decyduje o przyczepności spoiny do żywic kompozytowych w naprawach warsztatowych
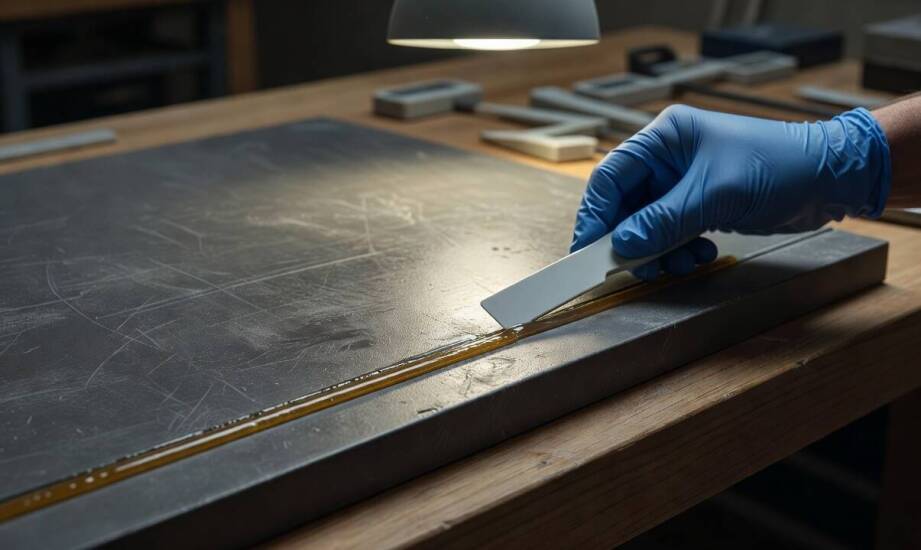
W codziennej praktyce warsztatowej mechanicy i technicy często napotykają powtarzalny problem materiałowy. Spoina klejowa, która bez trudu radzi sobie z łączeniem elementów stalowych czy aluminiowych, nagle zawodzi w bezpośrednim kontakcie z żywicznym kompozytem. Naprawy zderzaków, specjalistycznych owiewek, boksów dachowych czy elementów konstrukcyjnych z włókna szklanego wymagają zupełnie innego podejścia niż obróbka czystego metalu. Z perspektywy hurtowni motoryzacyjnej Kron, która na co dzień zaopatruje serwisy w chemię techniczną, dostrzegamy wyraźnie źródło tych trudności. Błąd rzadko leży w samej jakości użytego preparatu. Najczęstsza przyczyna oderwania się materiału pod obciążeniem wynika z całkowitego niezrozumienia specyfiki powierzchni kompozytowej. Gładka, utwardzona matryca żywiczna zachowuje się fizycznie inaczej niż porowaty metal, co wymusza na operatorze rygorystyczne przestrzeganie wieloetapowych procedur przygotowawczych. Prawidłowo poprowadzony proces łączenia pozwala przywrócić uszkodzonym detalom ich pełną wytrzymałość mechaniczną, redukując tym samym koszty wymiany całych podzespołów.
Wpływ chropowatości i zanieczyszczeń na adhezję kleju
Powierzchnia żywicy kompozytowej prosto z formy produkcyjnej lub po wstępnej obróbce pozostaje zazwyczaj idealnie gładka oraz zamknięta. Taka zwarta struktura drastycznie utrudnia mechaniczną adhezję, ponieważ nakładany środek wiążący nie ma odpowiednich punktów zaczepienia. Delikatne zmatowienie powierzchni papierem ściernym o odpowiedniej gradacji skutecznie zwiększa chropowatość, co zdejmuje zewnętrzną barierę i otwiera pory materiału. Dzięki temu procesowi substancja spajająca może głęboko wniknąć w mikroskopijne nierówności podłoża, tworząc stabilne kotwy. Równie istotny krok to dokładne odtłuszczenie obszaru roboczego za pomocą czystego alkoholu izopropylowego. Resztki wosków polerskich, smarów czy standardowej chemii myjącej tworzą niewidoczną warstwę izolującą, która całkowicie blokuje reakcję chemiczną spoiny z właściwym kompozytem.
W warunkach typowego serwisu samochodowego największym zagrożeniem dla trwałości łączenia są jednak zanieczyszczenia krzyżowe. Pył powstający podczas szlifowania szpachli oraz lotne opary silikonu z preparatów do pielęgnacji plastików potrafią zrujnować najbardziej precyzyjną naprawę. Nawet śladowa ilość silikonu, która osiada na elemencie z powietrza, diametralnie zmienia napięcie powierzchniowe obrabianego detalu. Zaaplikowany na taką barierę klej do żywicy nie będzie w stanie prawidłowo zwilżyć podłoża. W efekcie chemiczna mieszanina zastygnie, ale przy pierwszym mocniejszym naprężeniu zginającym lub uderzeniu po prostu odpadnie w jednym twardym kawałku. Dlatego rygorystyczne oczyszczenie, odtłuszczenie i odpylenie stanowiska pracy bezwzględnie warunkuje ostateczny sukces technologiczny każdej interwencji.
Dobór epoksydu i wzmacnianie krawędzi w naprawach nośnych
Naprawa elementów zbrojonych włóknem szklanym lub węglowym wymaga zastosowania chemii o ściśle określonych parametrach wytrzymałościowych. W takich wymagających aplikacjach przemysłowych i motoryzacyjnych dwuskładnikowe kleje epoksydowe najlepiej współpracują z matrycą żywiczną, ponieważ tworzą z nią niezwykle stabilne wiązania strukturalne. Kluczowym aspektem doboru odpowiedniego preparatu pozostaje precyzyjne dopasowanie współczynnika rozszerzalności cieplnej. Jeśli środek wiążący oraz samo podłoże będą reagować na cykliczne zmiany temperatury w różnym tempie, wewnątrz utwardzonego połączenia powstaną niszczące naprężenia ścinające. Nowoczesne preparaty metakrylowe bywają niekiedy wybierane przez techników ze względu na ich wyższą tolerancję na niedokładne oczyszczenie powierzchni. Jednak to właśnie zaawansowane epoksydy zapewniają najwyższą pewność przy mocno obciążonych komponentach pojazdów.
Przed przystąpieniem do pracy należy dokładnie ocenić układ sił działających na uszkodzony panel konstrukcyjny. Sama spoina nałożona na styk w zupełności wystarczy przy regeneracji pękniętych osłon silnika, obudów reflektorów lub wewnętrznych detali dekoracyjnych. Jeśli naprawiamy zewnętrzne części nośne, narażone na ciągłe siły aerodynamiczne i zginające, standardowe łączenie czołowe trzeba bezwzględnie uzupełnić. Wzmocnienie krawędzi dodatkową warstwą laminatu skutecznie zapobiega koncentracji naprężeń w jednym słabym punkcie. Przy rozległych ubytkach struktury zaleca się najpierw mechaniczne sfazowanie uszkodzonych brzegów i wylaminowanie łaty, a dopiero potem aplikację warstwy spajającej. Takie hybrydowe podejście gwarantuje bezproblemową eksploatację i wysoką odporność na uderzenia.
Długoterminowa niezawodność zregenerowanego elementu kompozytowego zależy również od surowego środowiska, w jakim będzie on docelowo pracował. Ekstremalne zmiany temperatury pod maską pojazdu, drgania przenoszone z układu napędowego oraz bezpośredni kontakt z gorącymi olejami silnikowymi to czynniki silnie degradujące każdą materię. Ciągłe wibracje o wysokiej częstotliwości powodują powolne zmęczenie materiałowe łączenia, z kolei agresywna chemia warsztatowa potrafi po wielu miesiącach osłabiać wewnętrzną strukturę polimerów. Z tego powodu analiza docelowych warunków eksploatacji zawsze musi wyprzedzać sam wybór technologii naprawczej. Ostateczny sukces w łączeniu zaawansowanych żywic opiera się na pełnej zgodności chemicznej wybranego preparatu z podłożem i warunkami drogowymi. Dopiero rzetelne połączenie wiedzy o materiałach z bezkompromisowym reżimem technologicznym zapewnia trwałość odpowiadającą normom branżowym.
Kategorie artykułów
Polecane artykuły

Jakie są zasady wynajmu balkoników rehabilitacyjnych w Warszawie?

Jakie czynniki wpływają na decyzję o przyznaniu ochrony dla wzoru przemysłowego?

Adwokat od spraw rodzinnych i alimentacyjnych w dzielnicy Praga-Południe
